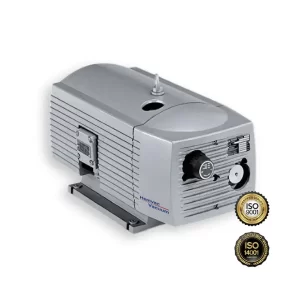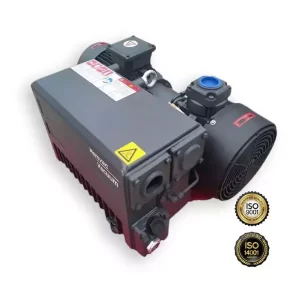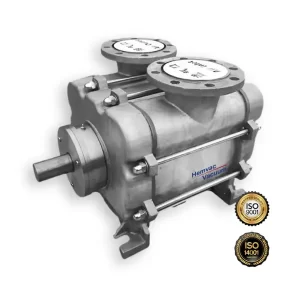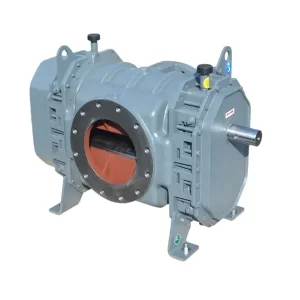
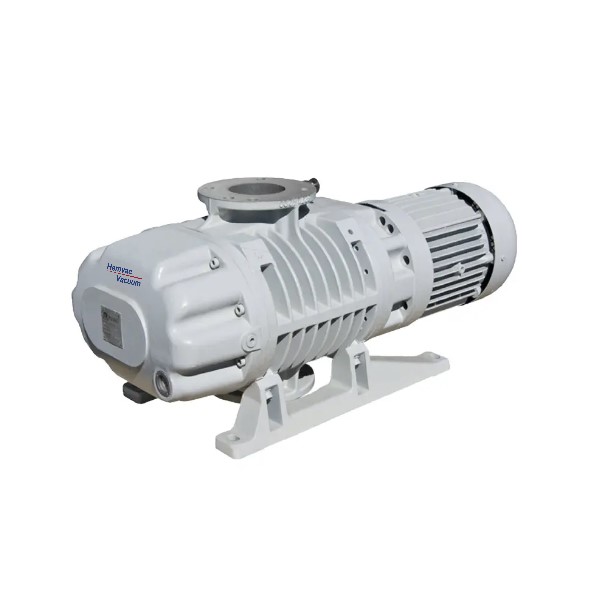
Bombas de Vacío de Refuerzo Booster
Las bombas de vacío booster potencian sistemas existentes, ofreciendo un rendimiento superior en aplicaciones industriales exigentes.
Estas son sus principales capacidades:
Rango de presión de trabajo:
-
Presión de entrada: 1 a 100 mbar (dependiendo de la bomba primaria)
-
Presión de salida: 0.01 a 10 mbar (en configuraciones multi-etapa)
Caudal de bombeo (flow rate):
-
Desde 100 m³/h hasta 5,000 m³/h (para aplicaciones industriales pesadas)
Relación de compresión:
-
10:1 a 40:1 (ideal para incrementar eficiencia en sistemas combinados)
Velocidad de bombeo:
-
Alta velocidad de evacuación, reduciendo tiempos de ciclo en procesos productivos
Aplicaciones por Capacidad
| Capacidad | Aplicación Típica |
|---|---|
| 100-500 m³/h | Envasado industrial, sistemas centralizados |
| 500-2,000 m³/h | Tratamiento térmico, liofilización |
| 2,000+ m³/h | Plantas petroquímicas, fundición al vacío |
¿Requieres capacidades específicas?
Ofrecemos soluciones a medida para tus requisitos de presión y caudal.

Description
Bombas de Vacío de Refuerzo (Booster) Hemvac – Potencia y Eficiencia para Aplicaciones Exigentes
Las bombas de vacío de refuerzo (booster) son la solución ideal para incrementar el rendimiento de tus sistemas de vacío, proporcionando mayor capacidad y profundidad de vacío en aplicaciones industriales críticas. Diseñadas para trabajar en conjunto con bombas primarias, estas unidades potencian la eficiencia y productividad de tus procesos.
Principales Ventajas:
Aumento del rendimiento: Mejora la velocidad de bombeo y la presión final del sistema.
Versatilidad: Compatible con bombas de anillo líquido, paletas, tornillo y otras tecnologías.
Libre de aceite: Tecnología limpia, ideal para entornos sensibles a la contaminación.
Bajo mantenimiento: Diseño robusto con pocas piezas móviles, reduciendo costes operativos.
Alta eficiencia energética: Optimiza el consumo energético en sistemas de vacío continuo.
Aplicaciones Clave:
Industria pesada: Metalurgia, fundición y tratamiento térmico al vacío.
Procesos químicos y petroquímicos: Destilación, desgasificación y recuperación de gases.
Sector energético: Fabricación de paneles solares y recubrimientos al vacío.
Alimentación y farmacia: Liofilización, deshidratación y envasado al vacío.
Aeroespacial: Simulación de altitud y pruebas de componentes.
¿Por qué Elegir Nuestras Bombas Booster Hemvac?
-
Diseño personalizable: Adaptamos la solución a tus necesidades específicas de presión y caudal.
-
Materiales de alta resistencia: Construcción en acero inoxidable o aleaciones especiales para ambientes corrosivos.
-
Tecnología avanzada: Control preciso de presión y flujo para máxima eficiencia.
¿Necesitas aumentar la capacidad de tu sistema de vacío?
¡Contáctanos para una asesoría técnica sin compromiso!
Características de Operación
Temperatura de trabajo: -10°C a +80°C (con opciones de refrigeración para altas cargas)
Compatibilidad con gases:
-
Aire, gases inertes (N₂, Ar)
-
Vapores y mezclas agresivas (con versiones en acero inoxidable o recubrimientos especiales)
-
Conexiones estándar: DN50 a DN200 (flanges ANSI/ASA o DIN)
Robustez y Confiabilidad
-
Diseño sin contacto interno: Minimiza desgaste y mantenimiento
-
Protección contra sobrecarga: Sistemas automáticos de seguridad
-
Materiales premium: Cuerpos en fundición nodular, álabes en aleaciones especiales
Aplicaciones por Capacidad
| Capacidad | Aplicación Típica |
|---|---|
| 100-500 m³/h | Envasado industrial, sistemas centralizados |
| 500-2,000 m³/h | Tratamiento térmico, liofilización |
| 2,000+ m³/h | Plantas petroquímicas, fundición al vacío |
Please fill out the following form to submit your inquiry, and we will respond to you shortly! Leave